



Методы обработки металлических деталей со сложной геометрией
Фрезерование криволинейных поверхностей на станках с ЧПУ требует учета множества факторов, и ключевым здесь становится выбор стратегии съема материала. Черновая обработка ведется концентрическими строчками с шагом 60–70% от диаметра фрезы, что обеспечивает равномерную нагрузку на режущую кромку.
Для получистовых проходов применяют стратегию постоянного гребешка, при которой программа автоматически корректирует подачу на участках с резкими перепадами высот. Скорость резания для стали 40Х при фрезеровании сферы радиусом 50 мм составляет 120–140 м/мин, а подача на зуб колеблется в пределах 0,04–0,08 мм.
Электроэрозионная обработка незаменима там, где требуется получить пазы шириной 0,5 мм и глубиной до 20 диаметров инструмента. Проволочный станок с генератором импульсов длительностью 1–3 мкс дает шероховатость Ra 0,8–1,6 мкм, а точность позиционирования достигает ±2 мкм.
Для изготовления матриц вырубных штампов из сплава Х12МФ применяют многопроходную схему: первый проход с энергией 0,5 Дж, последующие — с постепенным снижением до 0,02 Дж. Диэлектрик на основе деионизированной воды с удельным сопротивлением 5–10 МОм·см обеспечивает стабильный разряд без коротких замыканий.
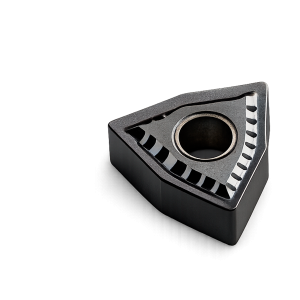
Токарная обработка эксцентричных валов и кулачков выполняется с применением люнетов и специальных оправок. При обточке кулачка с подъемом 12 мм и радиусом вершины 8 мм используют кулачковый патрон с регулируемым дисбалансом, а частоту вращения снижают до 400–600 об/мин во избежание вибраций. Резец с пластиной из кубического нитрида бора марки ВОК-60 показывает стойкость в 4–5 раз выше твердосплавного аналога при точении закаленной стали 45HRC. Глубина резания на чистовом проходе не превышает 0,15 мм, а подача составляет 0,05 мм/об.
Лазерная резка тонколистовых заготовок толщиной 0,8–3 мм позволяет получать контуры с радиусом менее 0,2 мм без дополнительной мехобработки. Мощность волоконного излучателя 1,5 кВт при скорости 4 м/мин дает ширину реза 0,15 мм для нержавеющей стали AISI 304. Кислородная резка углеродистой стали толщиной 12 мм ведется с давлением 0,8 бар и зазором сопла 1,2 мм, что обеспечивает перпендикулярность кромки в пределах 0,1 мм на всей длине. Для деталей с внутренними каналами диаметром от 2 мм применяют гидроабразивную резку с давлением 3800 бар и абразивом гранатом фракции 80 mesh.
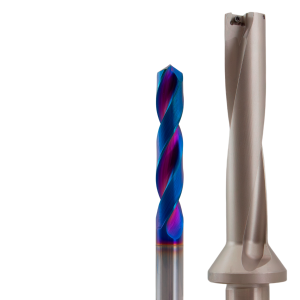
Обработка глубоких отверстий малого диаметра выполняется сверлами с внутренним подводом СОЖ под давлением 70–100 бар. Сверло из твердого сплава с углом при вершине 140 градусов и покрытием TiAlN позволяет получить отверстие 3 мм на глубину 15 диаметров за один проход без вывода инструмента. Скорость резания для алюминиевого сплава АД31 составляет 80 м/мин, подача — 0,12 мм/об. Для чугуна СЧ20 параметры снижают до 50 м/мин и 0,08 мм/об соответственно.
Шлифование сложных профилей на координатно-шлифовальных станках требует правки круга алмазным карандашом каждые 15–20 деталей. Круг из белого электрокорунда 25А с зернистостью 25–40 мкм и твердостью СМ2 обеспечивает съем 0,02 мм за проход при скорости 35 м/с. Для внутреннего шлифования отверстий диаметром 20 мм с криволинейной осью применяют головки с пневматическим приводом, развивающие до 60000 об/мин. Биение шпинделя не должно превышать 3 мкм, иначе на поверхности появляются прижоги.
Гибка труб с овальностью сечения до 15% выполняется на дорновых станках с внутренним наполнителем из легкоплавкого сплава. Радиус гиба 1,5 диаметра трубы достигается при скорости протяжки 20 мм/с и усилии 12 тонн. Для тонкостенных труб из стали 12Х18Н10Т толщиной 1 мм применяют дорн с шариковой оправкой, что предотвращает гофрообразование. Угол пружинения после снятия нагрузки составляет 3–5 градусов, и его компенсируют перегибом.
Зубофрезерование колес с модулем 1–3 мм и числом зубьев от 12 до 40 ведется червячными фрезами класса точности А. Скорость резания для стали 20Х с твердостью 180 HB составляет 40 м/мин, подача на зуб — 0,08 мм. Для колес с бочкообразной формой зуба применяют специальные фрезы с криволинейной режущей кромкой, что исключает необходимость последующего притирания. Погрешность профиля не превышает 0,01 мм на длине общей нормали.
Обработка деталей с тонкими стенками толщиной 0,5 мм требует применения вакуумных приспособлений и демпфирующих подкладок. Фрезерование таких элементов ведут на высоких оборотах 12000–15000 об/мин с малой подачей 0,02 мм/зуб, чтобы избежать деформации. Для алюминиевых радиаторов с ребрами толщиной 0,3 мм используют дисковые фрезы с числом зубьев 60 и задним углом 12 градусов. Съем материала за проход не превышает 0,1 мм, а охлаждение подается воздушно-масляным туманом.
Копировально-прошивочные станки с числовым программным управлением позволяют обрабатывать полости глубиной до 300 мм с изменяющимся углом наклона стенок. Электрод-инструмент из графита марки МПГ-7 изнашивается на 0,1% от объема снятого металла, что для стали 5ХНМ составляет 0,05 мм на 100 мм глубины. Режим черновой обработки: ток 40 А, длительность импульса 200 мкс, скважность 4. Чистовой режим: ток 6 А, импульс 20 мкс, скважность 8, что дает шероховатость Ra 1,2 мкм.
Токарно-фрезерные обрабатывающие центры с осью B позволяют за один установ выполнить точение наружного контура и фрезерование лысок под ключ. Для деталей типа «вал-шестерня» из стали 18ХГТ применяют комбинированную стратегию: обточка резцом с пластиной CNMG 120408, затем фрезерование шпоночного паза концевой фрезой 8 мм с радиусом скругления 0,4 мм. Точность позиционирования оси B составляет 0,001 градуса, а повторяемость — 0,0005 градуса.
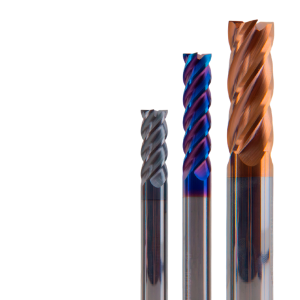
Практический совет: при обработке глубоких карманов с радиусом менее 2 мм используйте фрезы с удлиненной шейкой и уменьшенным числом зубьев, чтобы обеспечить эффективный отвод стружки. Для чистовых проходов по криволинейным поверхностям применяйте стратегию «водопад», при которой инструмент движется сверху вниз под углом 30–45 градусов, что снижает вибрации и улучшает качество поверхности. Контроль натяга в цанговых патронах должен составлять 0,03–0,05 мм, иначе биение инструмента превысит допустимые 0,01 мм.
При сверлении отверстий с пересекающимися осями под углом 30 градусов используйте кондукторные втулки из закаленной стали У10А с твердостью 58–62 HRC. Сверло с двойной заточкой и подточкой перемычки снижает осевое усилие на 25%. Для пакетной обработки листовых деталей применяйте пакетный зажим с усилием 8 тонн, что исключает расслоение и увод сверла. Подача при сверлении пакета из трех листов стали 3 мм составляет 0,06 мм/об при скорости 25 м/мин.
Фрезерование тонкостенных ребер высотой 20 мм и толщиной 1 мм требует установки люнета с регулируемым поджимом. Используйте фрезу с винтовыми стружечными канавками и переменным шагом зубьев, что разбивает резонансные частоты. Частота вращения шпинделя подбирается экспериментально: для алюминия 11000 об/мин, для стали 4500 об/мин. Глубина резания за проход не более 0,5 мм, подача на зуб 0,03 мм.
Электрохимическая обработка позволяет получать отверстия с отношением глубины к диаметру 50:1 без заусенцев. Электролит на основе нитрата натрия концентрацией 15% прокачивается под давлением 0,5 МПа. Напряжение 12–18 В, плотность тока 20–40 А/см². При обработке лопаток турбин из сплава ЖС6У съем составляет 0,1 мм/мин, а точность копирования — 0,05 мм.
Для полирования сложных поверхностей применяют магнитно-абразивный метод с ферроабразивным порошком фракции 100–200 мкм. Скорость вращения магнитной системы 1500 об/мин, зазор между полюсами 2 мм. Шероховатость снижается с Ra 0,8 до Ra 0,05 мкм за 90 секунд обработки. Этот метод эффективен для каналов диаметром от 5 мм и криволинейных поверхностей двойной кривизны.

- На главную
-
Категории
-
 Пластины твердосплавные
-
 Пластины токарные
-
 Пластины для внутреннего и наружного точения
-
 Пластины резьбовые
-
 Пластины резьбовые ISO
-
 Пластины резьбовые NPT (дюймовая коническая резьба c углом профиля 60 град. и конус 1:16)
-
 Пластины резьбовые BSPT (Британский стандарт) полного профиля, угол 55 град.
-
 Пластины резьбовые UN (Американский стандарт) полного профиля, угол 60 град.
-
 Пластины резьбовые для нарезания трубной резьбы Whitworth, правые
-
 Пластины резьбовые неполного профиля, угол 55 или 60 град.
-
 Пластины резьбовые трапецеидального профиля, угол 30 град.
-
 Пластины резьбовые Pg (Панцирная трубная резьба 80 град.)
-
 Пластины резьбовые ACME (Американская трапецеидальная резьба 29 град.)
-
 Пластины резьбовые SAGE (Упорная резьба 30 град.)
-
 Пластины резьбовые треугольного закругленного профиля
-
 Пластины резьбовые RD (Круглая резьба 30 град.)
-
 Пластины резьбовые ABUT (Американский упорный профиль 45 град.)
-
-
 Пластины отрезные и канавочные
-
-
 Пластины фрезерные
-
 Пластины для сверл
-
 Пластины для резьбофрез
-
 Пластины для червячного зуба 40°
-
 Пластины со вставками PCBN
-
 Пластины для фрезерования канавок
-
-
 Фрезы
-
 Метчики
-
 Сверла
-
 Ленточные пилы по металлу
-
 Державки токарные
-
 Державки проходные
-
 CCLNR/CCLNL
-
 CKJNR/CKJNL
-
 CRDNN
-
 CSDNN
-
 CSKNR/CSKNL
-
 CSRNR
-
 CTJNR/CTJNL
-
 DCBNR/DCBNL
-
 DCKNR/DCKNL
-
 DCLNR/DCLNL
-
 DCMNN
-
 DDJNR/DDJNL
-
 DDPNN
-
 DDQNR/DDQNL
-
 DKJNR/DKJNL
-
 DSBNR/DSBNL
-
 DSDNN
-
 DSKNR/DSKNL
-
 DSSNR/DSSNL
-
 DTFNR/DTFNL
-
 DTGNR/DTGNL
-
 DVJNR/DVJNL
-
 DVVNN
-
 DWLNR/DWLNL
-
 ECLNR/ECLNL
-
 EDJNR/EDJNL
-
 EVJNR/EVJNL
-
 EWLNR/EWLNL
-
 MCBNR/MCBNL
-
 MCKNR/MCKNL
-
 MCLNR/MCLNL
-
 MCMNN
-
 MDJNR/MDJNL
-
 MDPNN
-
 MDQNR/MDQNL
-
 MRDNN
-
 MRGNR/MRGNL
-
 MSBNR/MSBNL
-
 MSDNN
-
 MSKNR/MSKNL
-
 MSSNR/MSSNL
-
 MTENN
-
 MTFNR/MTFNL
-
 MTGNR/MTGNL
-
 MTJNR/MTJNL
-
 MTQNR/MTQNL
-
 MVJNR/MVJNL
-
 MVQNR/MVQNL
-
 MVUNR/MVUNL
-
 MVVNN
-
 MWENN
-
 MWLNR/MWLNL
-
 PCBNR/PCBNL
-
 PCLNR/PCLNL
-
 PDJNR/PDJNL
-
 PDNNN
-
 PDNNR/PDNNL
-
 PRACR/PRACL
-
 PRDCN
-
 PRGCR/PRGCL
-
 PSBNR/PSBNL
-
 PSDNN
-
 PSKNR/PSKNL
-
 PSSNR/PSSNL
-
 PTFNR/PTFNL
-
 PTGNR/PTGNL
-
 PTTNR/PTTNL
-
 PWLNR/PWLNL
-
 SCACR/SCACL
-
 SCLCR/SCLCL
-
 SDACR/SDACL
-
 SDJCR/SDJCL
-
 SDNCN
-
 SRACR/SRACL
-
 SRDCN
-
 SRGCR/SRGCL
-
 SSBCR/SSBCL
-
 SSDCN
-
 SSSCR/SSSCL
-
 STFCR/STFCL
-
 STGCR/STGCL
-
 SVABR/SVABL
-
 SVACR/SVACL
-
 SVHBR/SVHBL
-
 SVJBR/SVJBL
-
 SVJCR/SVJCL
-
 SVQCR/SVQCL
-
 SVVBN
-
 SVVCN
-
 SWACR/SWACL
-
 WTENN
-
 WTJNR/WTJNL
-
 WTQNR/WTQNL
-
 WWLNR/WWLNL
-
-
 Державки расточные
-
 S...-DCLNR/S...-DCLNL
-
 S...-DDUNR/S...-DDUNL
-
 S...-DWLNR/S...-DWLNL
-
 S...-MCKNR/S...-MCKNL
-
 S...-MCLNR/S...-MCLNL
-
 S...-MDQNR/S...-MDQNL
-
 S...-MDUNR/S...-MDUNL
-
 S...-MDZNR/S...-MDZNL
-
 S...-MSKNR/S-...MSKNL
-
 S...-MTFNR/S...-MTFNL
-
 S...-MTJNR/S...-MTJNL
-
 S...-MTQNR/S...-MTQNL
-
 S...-MTUNR/S...-MTUNL
-
 S...-MTWNR/S...-MTWNL
-
 S...-MVQNR/S-...MVQNL
-
 S...-MVUNR/ S-...MVUNL
-
 S...-MVWNR/S...-MVWNL
-
 S...-MVXNR/S...-MVXNL
-
 S...-MWLNR/S...-MWLNL
-
 S...-PCKNR/S...-PCKNL
-
 S...-PCLNR/S...-PCLNL
-
 S...-PDSNR/S...-PDSNL
-
 S...-PDUNR/S...-PDUNL
-
 S...-PSKNR/S...-PSKNL
-
 S...-PTFNR/S...-PTFNL
-
 S...-PWLNR/S...-PWLNL
-
 S...-SCKCR/S...-SCKCL
-
 S...-SCLCR/S...-SCLCL
-
 S...-SCLPR/S...-SCLPL
-
 S...-SDQCR /S...-SDQCL
-
 S...-SDUCR/S...-SDUCL
-
 S...-SDWCR/S...-SDWCL
-
 S...-SDZCR/S...-SDZCL
-
 S...-SSKCR/S...-SSKCL
-
 S...-SSSCR/S...-SSSCL
-
 S...-STFCR/S-...STFCL
-
 S...-STFPR/S...-STFPL
-
 S...-STUCR/S-...STUCL
-
 S...-SVJCR/S-...SVJCL
-
 S...-SVQBR/S...-SVQBL
-
 S...-SVQCR/S...-SVQCL
-
 S...-SVUBR/S...-SVUBL
-
 S...-SVUCR/S-...SVUCL
-
 S...-SVWCR/S-...SVWCL
-
 S...-SVXBR/S..-SVXBL
-
 S...-SVXCR/S..-SVXCL
-
 S...-SVZCR/S...-SVZCL
-
-
 Державки резьбовые
-
 Державки отрезные, канавочные
-
 Держатели отрезного лезвия
-
 Лезвия отрезные
-
 Мини-резцы твердосплавные
-
 Внутренняя канавка (прямая)
-
 Внутренняя канавка (радиусная)
-
 Обратное растачивание
-
 Продольное и профильное растачивание
-
 Продольное растачивание
-
 Продольное растачивание (упорное)
-
 Профильное растачивание
-
 Резьбовые
-
 Торцевая канавка левая (прямая)
-
 Торцевая канавка левая (радиусная)
-
 Торцевая канавка правая (прямая)
-
 Переходные втулки для мини-резцов
-
-
Державки для наружного точения
- PTFNR/PTFNL
- SVABR/SVABL
- SSBCR/SSBCL
- SCACR/SCACL
- DDQNR/DDQNL
- DSBNR/DSBNL
- MCBNR/MCBNL
- MVQNR/MVQNL
- STGCR/STGCL
- STFCR/STFCL
- EWLNR/EWLNL
- MVUNR/MVUNL
- PDNNR/PDNNL
- MRGNR/MRGNL
- MTQNR/MTQNL
- SRGCR/SRGCL
- CKJNR/CKJNL
- CSRNR
- ECLNR/ECLNL
- MSKNR/MSKNL
- MTFNR/MTFNL
- SDACR/SDACL
- MRDNN
- WTQNR/WTQNL
- PSKNR/PSKNL
- CSKNR/CSKNL
- PDNNN
- MCMNN
- SVHBR/SVHBL
- EVJNR/EVJNL
- DKJNR/DKJNL
- EDJNR/EDJNL
- SVQCR/SVQCL
- MTENN
- PTTNR/PTTNL
- PSBNR/PSBNL
- CTJNR/CTJNL
- CCLNR/CCLNL
- MDPNN
- PTGNR/PTGNL
- MDQNR/MDQNL
- CRDNN
- PWLNR/PWLNL
- PRDCN
- SDJCR/SDJCL
- DSSNR/DSSNL
- DWLNR/DWLNL
- MCLNR/MCLNL
- SVVBN
- DCLNR/DCLNL
- MVJNR/MVJNL
- DCBNR/DCBNL
- DDJNR/DDJNL
- SCLCR/SCLCL
- PCBNR/PCBNL
- PRGCR/PRGCL
- MDJNR/MDJNL
- MWLNR/MWLNL
- DVVNN
- PCLNR/PCLNL
- PDJNR/PDJNL
- DCKNR/DCKNL
- DCMNN
- DDPNN
- DVJNR/DVJNL
- WWLNR/WWLNL
- MSBNR/MSBNL
- PRACR/PRACL
- PSDNN
- SDNCN
- SRACR/SRACL
- SVJBR/SVJBL
- SVJCR/SVJCL
- WTENN
- WTJNR/WTJNL
- SRDCN
- DTFNR/DTFNL
- MVVNN
- SSDCN
- MTGNR/MTGNL
- PSSNR/PSSNL
- SVACR/SVACL
- DSDNN
- MTJNR/MTJNL
- MSSNR/MSSNL
- DTGNR/DTGNL
- SSSCR/SSSCL
- DSKNR/DSKNL
- CSDNN
- MSDNN
- SVVCN
- MCKNR/MCKNL
- SWACR/SWACL
- MWENN
- Державки отрезные и канавочные
-
-
 Борфрезы твердосплавные
-
 Тип A - Борфрезы цилиндрические
-
 Тип B - Борфрезы цилиндрические с торцом
-
 Тип C - Борфрезы сфероцилиндрические
-
 Тип D - Борфрезы сферические
-
 Тип E - Борфрезы овальные
-
 Тип F - Борфрезы параболические
-
 Тип G - Борфрезы параболические с точечным концом
-
 Тип H - Борфрезы пламевидные
-
 Тип J - Борфрезы конические 60°
-
 Тип K - Борфрезы конические 90°
-
 Тип L - Борфрезы сфероконические
-
 Тип M - Борфрезы конические
-
 Тип N - Борфрезы с обратным конусом
-
 Тип R - Борфрезы радиусные
-
 Тип Т- Борфрезы дисковые
-
 Наборы борфрез
-
-
 Оснастка для фрезерных станков
-
 Фрезерные патроны
-
 BT
-
 BT-ER (для цанг ER)
-
 BT-FMB (для насадных фрез)
-
 BT-MTA (конус Морзе с лапкой)
-
 BT-MTB (конус Морзе с резьбовым отверстием)
-
 BT-SEMC
-
 BT-SLN (Weldon)
-
 BT-OZ(EOC) (для силовых цанг OZ)
-
 BT-SC (для цилиндрических цанг SC)
-
 BT-TER (патроны с осевой компенсацией по длине для цанг ER)
-
 BT-GT (для резьбовых цанг GT12/24/42)
-
 BT-APU
-
 BT-SF
-
 BT-DC (высокоскоростные патроны для цанг DC)
-
 BT-SCA (для дисковых фрез)
-
 BT-PHC (гидропластовые патроны)
-
 BT-WFE
-
 BT-D (тестовые оправки)
-
-
 BBT
-
 SK
-
 SK-ER (для цанг ER)
-
 SK-FMB (для насадных фрез)
-
 SK-MTA (конус Морзе с лапкой)
-
 SK-MTB (конус Морзе с резьбовым отверстием)
-
 SK-SLN (Weldon)
-
 SK-SC (для цилиндрических цанг SC)
-
 SK-TER (патроны с осевой компенсацией по длине для цанг ER)
-
 SK-GT (для резьбовых цанг GT12/24/42)
-
 SK-APU (сверлильные быстрозажимные патроны)
-
 SK-SF (патроны термозажимные)
-
 SK-OZ(EOC) (для силовых цанг OZ)
-
 SK-HY (гидропластовые патроны)
-
 SK-D (тестовые оправки)
-
-
 NT
-
 Конус Морзе MTA/MTB
-
 Цилиндрический хвостовик
-
 HSK
-
-
 Цанги
-
 Гайки для цанг
-
 Прихваты, прижимы, упоры
-
 Боковые регулируемые высокопрофильные прижимы
-
 Боковые регулируемые низкопрофильные прижимы
-
 U-образные прижимы
-
 Прижимы с цилиндрическим хвостовиком
-
 Низкопрофильные установочные позиционные блоки
-
 Установочные позиционные блоки
-
 Позиционные регулируемые упоры
-
 Многофункциональные V-блоки вертикальные
-
 Многофункциональные V-блоки правые
-
 Многофункциональные V-блоки левые
-
 Домкраты с магнитным основанием
-
 Домкраты с многоцелевой опорой
-
 Позиционные плиты-адаптеры
-
 Установочные цилиндрические опоры
-
 Цилиндрические опоры с уступом
-
 Гайки T-образные
-
-
 Штревели
-
 Тиски станочные
-
 Силовые высокоточные VQC
-
 Multitasking
-
 Трехкулачковые NBK
-
 Гидравлические DCV
-
 Модульные двойные ZQ83
-
 С регулируемым усилием зажима HPAC
-
 Самоцентрирующиеся SC-I
-
 Модульные ART.1
-
 Модульные GT
-
 Глобусные HHY
-
 Лекальные QGG
-
 Лекальные QKG
-
 Модульные составные ZQ84
-
 Гидравлические CHV
-
 Самоцентрирующиеся двойные SMC
-
 Гидравлические YQ
-
 Гидравлические VSP
-
 Поворотные QM
-
 Аксессуары и запчасти для тисков
-
 Системы нулевого базирования
-
-
 Столы вакуумные
-
 Столы электромагнитные
-
 3D-тестеры и щупы
-
 Кромкоискатели
-
 Центроискатели
-
 Ключи гаечные
-
 Приспособления для оправок
-
 Наборы прижимов
-
 Магнитные захваты
-
 Поворотные столы
-
 Защитные вставки
-
 Приспособления для очистки конуса шпинделя
-
 Устройство привязки инструмента по оси Z
-
 Делительные головки
-
 Расточные наборы
-
 Угловые фрезерные головки
-
 Клин для конуса Морзе
-
 Трубки и аксессуары для подачи СОЖ
- Системы нулевого базирования и комплектующие
-
-
 Оснастка для токарных станков
-
 Токарные патроны
-
 Патроны цанговые
-
 Цанги для АПТ
-
 Инструментальные блоки BOT
-
 Инструментальные блоки BMT
-
 Инструментальные блоки VDI
-
 Центры токарные вращающиеся
-
 Центр вращающийся для средних нагрузок
-
 Центры вращающиеся высокоточные
-
 Центры вращающиеся грибковые
-
 Центры вращающиеся облегченные
-
 Центры вращающиеся с твердосплавной вставкой
-
 Центры вращающиеся с удлиненной вершиной
-
 Центры вращающиеся со сменными вставками
-
 Центры вращающиеся усиленные
-
 Центры вращающиеся усиленные M11
-
-
 Держатели осевого инструмента
-
 Приспособления для расточки кулачков
-
 Центры токарные упорные
-
 Переходные втулки
-
 Барпуллеры
-
 Инструмент для рифления
-
-
 Измерительный инструмент
-
 Станки
-
 Токарные станки
-
 Фрезерные станки
-
 Электроэрозионные станки
-
 Ленточнопильные станки по металлу
-
 Лазерные граверы (маркировщики) по металлу
-
 Заточные станки
-
 Резьбонарезные манипуляторы
-
-
 Запасные части для электроэрозионных станков
-
 Промышленная мебель
-
 Запасные части для державок, резцов и фрез
-
 Развертки
-
 Упаковка
-
 Зенковки
-
 Плашки
-
 Инструмент для снятия заусенцев
-
 Мерч CNC66
- Пластины токарные
-


- О нас
- Услуги
-
Сервисы
- Расчет двигателя для оси с ЧПУ
- Расчет перемещения по зубчатой рейке за один оборот шестерни
- Расчет максимальной скорости вращения винта ШВП
- Расчет числа шариков в гайке ШВП
- Расчет числа шариков в килограмме (единице веса)
- Расчет КПД шарико-винтовой пары
- Расчет параметров Motor tuning для Mach3
- Расчет максимальной осевой нагрузки на приводной винт ШВП станка с ЧПУ
- Перевод крутящего момента в силу
- Блог
- Акции
- Бренды
- Контакты

Металлорежущий инструмент, оснастка и станки
Мы используем файлы cookie для улучшения работы сайта и персонализации. Продолжая использовать сайт, вы соглашаетесь на сбор, обработку cookie-файлов и пользовательских данных с помощью Яндекс.Метрика, в соответствии с нашей Политикой конфиденциальности.