



Как подготавливать инструмент перед началом сложной обработки
Металлорежущий инструмент перед чистовым проходом или ответственной операцией требует не просто осмотра, а целого комплекса последовательных действий, от которых напрямую зависит геометрия будущей детали и стойкость самой оснастки. Опытный слесарь или оператор станка с ЧПУ знает, что спешка на этом этапе обходится дороже всего: брак дорогостоящей заготовки, поломка резца или сверла, потеря точности по всей партии. Разберём практические моменты, которые обычно остаются за кадром производственных инструкций, но именно они определяют результат.
Начинается всё с ревизии посадочных мест и базовых поверхностей. У токарного резца с механическим креплением пластины проверяют состояние опорной плоскости державки: любая риска, забоина или налипший металл дают перекос сменной пластины, а это гарантированный увод размера на 0,05–0,15 мм. Для фрез с цилиндрическим хвостовиком контролируют биение посадочного конуса — допустимая величина не превышает 0,01 мм на длине 100 мм. Патроны сверлильных станков разбирают и очищают от стружки, потому что заклинившая кулачка не обеспечит нужного усилия зажима, и сверло провернётся на самом ответственном участке.
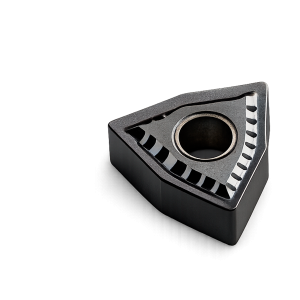
Твёрдосплавные пластины перед установкой осматривают под лупой с увеличением не менее четырёх крат. Сколы по режущей кромке размером от 0,2 мм, микротрещины на передней поверхности, следы выкрашивания покрытия — всё это признаки того, что пластину нужно заменить, даже если визуально она выглядит рабочей. Для чистовых операций по стали 45 или 40Х выбирают пластины с радиусом при вершине 0,4 мм и геометрией, рассчитанной на малую глубину резания — 0,2–0,5 мм. Черновые проходы требуют более прочных решений: радиус 0,8–1,2 мм и толщина покрытия PVD не менее 3 мкм.
Установка инструмента в оправку или патрон — отдельная процедура, где важна не сила, а точность. При затяжке цангового патрона динамометрическим ключом момент для хвостовика диаметром 12 мм составляет 80–100 Н·м, для 20 мм — 160–180 Н·м. Недотяжка приводит к провороту фрезы, перетяжка деформирует цангу и лишает её упругости. Резцы в расточных оправках выставляют по индикатору часового типа с ценой деления 0,01 мм, добиваясь биения режущей кромки не более 0,02 мм. Для многорезцовых наладок на токарных автоматах продольного точения каждый резец выставляют отдельно, а затем проверяют взаимное положение по эталонной детали.
Балансировка вращающегося инструмента — момент, которым часто пренебрегают, а зря. Сборка из оправки, фрезы и крепёжных элементов на скорости 8000 об/мин и выше создаёт центробежные силы, способные разбить шпиндель за считанные часы. Дисбаланс устраняют на специальном станке, добавляя или снимая массу в нужной точке. Для концевых фрез диаметром 16 мм при частоте вращения 12000 об/мин остаточный дисбаланс не должен превышать 2,5 г·мм. Если балансировочного оборудования нет, применяют симметричные оправки и избегают навесных элементов вроде удлинителей без крайней нужды.
Сверла перед глубоким сверлением перетачивают с учётом конкретного материала. Для отверстий глубиной более пяти диаметров в стали 12Х18Н10Т применяют подточку перемычки и двойную заточку: угол при вершине 118° для основной режущей части и 90° для периферийной ленточки. Это снижает осевую силу на 20–25% и улучшает отвод стружки. Для чугуна СЧ20 угол увеличивают до 130–140°, а поперечную кромку уменьшают, чтобы избежать увода сверла в сторону. Заточка выполняется на алмазном круге зернистостью 80/63 с обязательным охлаждением.
Метчики и развёртки требуют отдельного внимания при подготовке к работе в нержавеющих и жаропрочных сплавах. Перед нарезанием резьбы в детали из 30ХГСА метчик смазывают составом на основе сульфидированного масла, а сам инструмент проверяют на отсутствие задиров по калибрующей части. Развёртки для получения отверстий по Н7 предварительно выставляют в патроне по индикатору с точностью 0,005 мм, иначе разбивка неизбежна. Для ручных развёрток хвостовик проверяют на прямолинейность — изгиб более 0,03 мм на 200 мм делает инструмент непригодным для точных работ.
Абразивный инструмент — шлифовальные круги, головки, сегменты — перед установкой простукивают деревянным молотком массой 200–300 г. Чистый звон свидетельствует о целостности, глухой звук указывает на трещину, и такой круг ставить нельзя. Посадочное отверстие круга проверяют калибром: зазор между отверстием и шпинделем не должен превышать 0,1 мм для кругов диаметром до 200 мм. Фланцы подбирают равного диаметра, не менее трети диаметра круга, с прокладками из картона или паронита толщиной 0,5–1 мм.
Слесарный инструмент для доводочных операций — шаберы, напильники, надфили — тоже нуждается в подготовке. Шабер заправляют на оселке так, чтобы режущая кромка имела радиус 0,5–1 мм для чернового шабрения и 0,1–0,2 мм для чистового. Напильники перед работой по мягким металлам насекают металлической щёткой, удаляя забившуюся стружку, иначе инструмент будет скользить по поверхности. Для точной подгонки плоскостей применяют шаберы из стали У10А с твёрдостью 60–63 HRC, переточенные под углом 75–80° к оси.
Вспомогательный инструмент — переходные втулки, державки, удлинители — проверяют на совпадение осей с основной оснасткой. Смещение осей более 0,05 мм приводит к неравномерной нагрузке на режущие кромки и преждевременному износу. Резьбовые соединения очищают от старой смазки и нагара, наносят тонкий слой графитовой пасты для предотвращения схватывания. Конусы Морзе протирают ветошью и проверяют по краске: пятно контакта должно занимать не менее 80% поверхности.
Измерительный инструмент, который будет использоваться при обработке, также готовят заранее. Штангенциркуль проверяют на нуле, микрометр — по концевым мерам длины, индикатор — на плавность хода и постоянство показаний при повторных измерениях. Для контроля отверстий по 7–8 квалитету подбирают нутромер с ценой деления 0,001 мм и настраивают его по установочному кольцу. Калибры-пробки перед применением осматривают на отсутствие забоин и проверяют по эталону.
Подготовка СОЖ и системы охлаждения влияет на стойкость инструмента не меньше, чем его геометрия. Концентрация эмульсии для обработки углеродистых сталей поддерживается на уровне 6–8%, для алюминиевых сплавов — 8–10%, для чугуна применяют 4–5% или работают без охлаждения. Фильтры очищают от шлама, форсунки прочищают иглой диаметром 0,8–1,2 мм в зависимости от модели станка. Направление струи настраивают так, чтобы она попадала точно в зону резания, а не разбрызгивалась по сторонам.
Практический опыт показывает: на подготовку уходит от 15 до 40 минут в зависимости от сложности операции и количества инструментов в наладке. Эти затраты многократно окупаются отсутствием брака и предсказуемым качеством поверхности. Мастер, который тратит время на проверку каждой детали оснастки, реже сталкивается с неожиданными поломками и простоями. В долгосрочной перспективе именно такая дисциплина отличает профессионала высокого класса от рядового исполнителя.

- На главную
-
Категории
-
 Пластины твердосплавные
-
 Пластины токарные
-
 Пластины для внутреннего и наружного точения
-
 Пластины резьбовые
-
 Пластины резьбовые ISO
-
 Пластины резьбовые NPT (дюймовая коническая резьба c углом профиля 60 град. и конус 1:16)
-
 Пластины резьбовые BSPT (Британский стандарт) полного профиля, угол 55 град.
-
 Пластины резьбовые UN (Американский стандарт) полного профиля, угол 60 град.
-
 Пластины резьбовые для нарезания трубной резьбы Whitworth, правые
-
 Пластины резьбовые неполного профиля, угол 55 или 60 град.
-
 Пластины резьбовые трапецеидального профиля, угол 30 град.
-
 Пластины резьбовые Pg (Панцирная трубная резьба 80 град.)
-
 Пластины резьбовые ACME (Американская трапецеидальная резьба 29 град.)
-
 Пластины резьбовые SAGE (Упорная резьба 30 град.)
-
 Пластины резьбовые треугольного закругленного профиля
-
 Пластины резьбовые RD (Круглая резьба 30 град.)
-
 Пластины резьбовые ABUT (Американский упорный профиль 45 град.)
-
-
 Пластины отрезные и канавочные
-
-
 Пластины фрезерные
-
 Пластины для сверл
-
 Пластины для резьбофрез
-
 Пластины для червячного зуба 40°
-
 Пластины со вставками PCBN
-
 Пластины для фрезерования канавок
-
-
 Фрезы
-
 Метчики
-
 Сверла
-
 Ленточные пилы по металлу
-
 Державки токарные
-
 Державки проходные
-
 CCLNR/CCLNL
-
 CKJNR/CKJNL
-
 CRDNN
-
 CSDNN
-
 CSKNR/CSKNL
-
 CSRNR
-
 CTJNR/CTJNL
-
 DCBNR/DCBNL
-
 DCKNR/DCKNL
-
 DCLNR/DCLNL
-
 DCMNN
-
 DDJNR/DDJNL
-
 DDPNN
-
 DDQNR/DDQNL
-
 DKJNR/DKJNL
-
 DSBNR/DSBNL
-
 DSDNN
-
 DSKNR/DSKNL
-
 DSSNR/DSSNL
-
 DTFNR/DTFNL
-
 DTGNR/DTGNL
-
 DVJNR/DVJNL
-
 DVVNN
-
 DWLNR/DWLNL
-
 ECLNR/ECLNL
-
 EDJNR/EDJNL
-
 EVJNR/EVJNL
-
 EWLNR/EWLNL
-
 MCBNR/MCBNL
-
 MCKNR/MCKNL
-
 MCLNR/MCLNL
-
 MCMNN
-
 MDJNR/MDJNL
-
 MDPNN
-
 MDQNR/MDQNL
-
 MRDNN
-
 MRGNR/MRGNL
-
 MSBNR/MSBNL
-
 MSDNN
-
 MSKNR/MSKNL
-
 MSSNR/MSSNL
-
 MTENN
-
 MTFNR/MTFNL
-
 MTGNR/MTGNL
-
 MTJNR/MTJNL
-
 MTQNR/MTQNL
-
 MVJNR/MVJNL
-
 MVQNR/MVQNL
-
 MVUNR/MVUNL
-
 MVVNN
-
 MWENN
-
 MWLNR/MWLNL
-
 PCBNR/PCBNL
-
 PCLNR/PCLNL
-
 PDJNR/PDJNL
-
 PDNNN
-
 PDNNR/PDNNL
-
 PRACR/PRACL
-
 PRDCN
-
 PRGCR/PRGCL
-
 PSBNR/PSBNL
-
 PSDNN
-
 PSKNR/PSKNL
-
 PSSNR/PSSNL
-
 PTFNR/PTFNL
-
 PTGNR/PTGNL
-
 PTTNR/PTTNL
-
 PWLNR/PWLNL
-
 SCACR/SCACL
-
 SCLCR/SCLCL
-
 SDACR/SDACL
-
 SDJCR/SDJCL
-
 SDNCN
-
 SRACR/SRACL
-
 SRDCN
-
 SRGCR/SRGCL
-
 SSBCR/SSBCL
-
 SSDCN
-
 SSSCR/SSSCL
-
 STFCR/STFCL
-
 STGCR/STGCL
-
 SVABR/SVABL
-
 SVACR/SVACL
-
 SVHBR/SVHBL
-
 SVJBR/SVJBL
-
 SVJCR/SVJCL
-
 SVQCR/SVQCL
-
 SVVBN
-
 SVVCN
-
 SWACR/SWACL
-
 WTENN
-
 WTJNR/WTJNL
-
 WTQNR/WTQNL
-
 WWLNR/WWLNL
-
-
 Державки расточные
-
 S...-DCLNR/S...-DCLNL
-
 S...-DDUNR/S...-DDUNL
-
 S...-DWLNR/S...-DWLNL
-
 S...-MCKNR/S...-MCKNL
-
 S...-MCLNR/S...-MCLNL
-
 S...-MDQNR/S...-MDQNL
-
 S...-MDUNR/S...-MDUNL
-
 S...-MDZNR/S...-MDZNL
-
 S...-MSKNR/S-...MSKNL
-
 S...-MTFNR/S...-MTFNL
-
 S...-MTJNR/S...-MTJNL
-
 S...-MTQNR/S...-MTQNL
-
 S...-MTUNR/S...-MTUNL
-
 S...-MTWNR/S...-MTWNL
-
 S...-MVQNR/S-...MVQNL
-
 S...-MVUNR/ S-...MVUNL
-
 S...-MVWNR/S...-MVWNL
-
 S...-MVXNR/S...-MVXNL
-
 S...-MWLNR/S...-MWLNL
-
 S...-PCKNR/S...-PCKNL
-
 S...-PCLNR/S...-PCLNL
-
 S...-PDSNR/S...-PDSNL
-
 S...-PDUNR/S...-PDUNL
-
 S...-PSKNR/S...-PSKNL
-
 S...-PTFNR/S...-PTFNL
-
 S...-PWLNR/S...-PWLNL
-
 S...-SCKCR/S...-SCKCL
-
 S...-SCLCR/S...-SCLCL
-
 S...-SCLPR/S...-SCLPL
-
 S...-SDQCR /S...-SDQCL
-
 S...-SDUCR/S...-SDUCL
-
 S...-SDWCR/S...-SDWCL
-
 S...-SDZCR/S...-SDZCL
-
 S...-SSKCR/S...-SSKCL
-
 S...-SSSCR/S...-SSSCL
-
 S...-STFCR/S-...STFCL
-
 S...-STFPR/S...-STFPL
-
 S...-STUCR/S-...STUCL
-
 S...-SVJCR/S-...SVJCL
-
 S...-SVQBR/S...-SVQBL
-
 S...-SVQCR/S...-SVQCL
-
 S...-SVUBR/S...-SVUBL
-
 S...-SVUCR/S-...SVUCL
-
 S...-SVWCR/S-...SVWCL
-
 S...-SVXBR/S..-SVXBL
-
 S...-SVXCR/S..-SVXCL
-
 S...-SVZCR/S...-SVZCL
-
-
 Державки резьбовые
-
 Державки отрезные, канавочные
-
 Держатели отрезного лезвия
-
 Лезвия отрезные
-
 Мини-резцы твердосплавные
-
 Внутренняя канавка (прямая)
-
 Внутренняя канавка (радиусная)
-
 Обратное растачивание
-
 Продольное и профильное растачивание
-
 Продольное растачивание
-
 Продольное растачивание (упорное)
-
 Профильное растачивание
-
 Резьбовые
-
 Торцевая канавка левая (прямая)
-
 Торцевая канавка левая (радиусная)
-
 Торцевая канавка правая (прямая)
-
 Переходные втулки для мини-резцов
-
-
Державки для наружного точения
- PTFNR/PTFNL
- SVABR/SVABL
- SSBCR/SSBCL
- SCACR/SCACL
- DDQNR/DDQNL
- DSBNR/DSBNL
- MCBNR/MCBNL
- MVQNR/MVQNL
- STGCR/STGCL
- STFCR/STFCL
- EWLNR/EWLNL
- MVUNR/MVUNL
- PDNNR/PDNNL
- MRGNR/MRGNL
- MTQNR/MTQNL
- SRGCR/SRGCL
- CKJNR/CKJNL
- CSRNR
- ECLNR/ECLNL
- MSKNR/MSKNL
- MTFNR/MTFNL
- SDACR/SDACL
- MRDNN
- WTQNR/WTQNL
- PSKNR/PSKNL
- CSKNR/CSKNL
- PDNNN
- MCMNN
- SVHBR/SVHBL
- EVJNR/EVJNL
- DKJNR/DKJNL
- EDJNR/EDJNL
- SVQCR/SVQCL
- MTENN
- PTTNR/PTTNL
- PSBNR/PSBNL
- CTJNR/CTJNL
- CCLNR/CCLNL
- MDPNN
- PTGNR/PTGNL
- MDQNR/MDQNL
- CRDNN
- PWLNR/PWLNL
- PRDCN
- SDJCR/SDJCL
- DSSNR/DSSNL
- DWLNR/DWLNL
- MCLNR/MCLNL
- SVVBN
- DCLNR/DCLNL
- MVJNR/MVJNL
- DCBNR/DCBNL
- DDJNR/DDJNL
- SCLCR/SCLCL
- PCBNR/PCBNL
- PRGCR/PRGCL
- MDJNR/MDJNL
- MWLNR/MWLNL
- DVVNN
- PCLNR/PCLNL
- PDJNR/PDJNL
- DCKNR/DCKNL
- DCMNN
- DDPNN
- DVJNR/DVJNL
- WWLNR/WWLNL
- MSBNR/MSBNL
- PRACR/PRACL
- PSDNN
- SDNCN
- SRACR/SRACL
- SVJBR/SVJBL
- SVJCR/SVJCL
- WTENN
- WTJNR/WTJNL
- SRDCN
- DTFNR/DTFNL
- MVVNN
- SSDCN
- MTGNR/MTGNL
- PSSNR/PSSNL
- SVACR/SVACL
- DSDNN
- MTJNR/MTJNL
- MSSNR/MSSNL
- DTGNR/DTGNL
- SSSCR/SSSCL
- DSKNR/DSKNL
- CSDNN
- MSDNN
- SVVCN
- MCKNR/MCKNL
- SWACR/SWACL
- MWENN
- Державки отрезные и канавочные
-
-
 Борфрезы твердосплавные
-
 Тип A - Борфрезы цилиндрические
-
 Тип B - Борфрезы цилиндрические с торцом
-
 Тип C - Борфрезы сфероцилиндрические
-
 Тип D - Борфрезы сферические
-
 Тип E - Борфрезы овальные
-
 Тип F - Борфрезы параболические
-
 Тип G - Борфрезы параболические с точечным концом
-
 Тип H - Борфрезы пламевидные
-
 Тип J - Борфрезы конические 60°
-
 Тип K - Борфрезы конические 90°
-
 Тип L - Борфрезы сфероконические
-
 Тип M - Борфрезы конические
-
 Тип N - Борфрезы с обратным конусом
-
 Тип R - Борфрезы радиусные
-
 Тип Т- Борфрезы дисковые
-
 Наборы борфрез
-
-
 Оснастка для фрезерных станков
-
 Фрезерные патроны
-
 BT
-
 BT-ER (для цанг ER)
-
 BT-FMB (для насадных фрез)
-
 BT-MTA (конус Морзе с лапкой)
-
 BT-MTB (конус Морзе с резьбовым отверстием)
-
 BT-SEMC
-
 BT-SLN (Weldon)
-
 BT-OZ(EOC) (для силовых цанг OZ)
-
 BT-SC (для цилиндрических цанг SC)
-
 BT-TER (патроны с осевой компенсацией по длине для цанг ER)
-
 BT-GT (для резьбовых цанг GT12/24/42)
-
 BT-APU
-
 BT-SF
-
 BT-DC (высокоскоростные патроны для цанг DC)
-
 BT-SCA (для дисковых фрез)
-
 BT-PHC (гидропластовые патроны)
-
 BT-WFE
-
 BT-D (тестовые оправки)
-
-
 BBT
-
 SK
-
 SK-ER (для цанг ER)
-
 SK-FMB (для насадных фрез)
-
 SK-MTA (конус Морзе с лапкой)
-
 SK-MTB (конус Морзе с резьбовым отверстием)
-
 SK-SLN (Weldon)
-
 SK-SC (для цилиндрических цанг SC)
-
 SK-TER (патроны с осевой компенсацией по длине для цанг ER)
-
 SK-GT (для резьбовых цанг GT12/24/42)
-
 SK-APU (сверлильные быстрозажимные патроны)
-
 SK-SF (патроны термозажимные)
-
 SK-OZ(EOC) (для силовых цанг OZ)
-
 SK-HY (гидропластовые патроны)
-
 SK-D (тестовые оправки)
-
-
 NT
-
 Конус Морзе MTA/MTB
-
 Цилиндрический хвостовик
-
 HSK
-
-
 Цанги
-
 Гайки для цанг
-
 Прихваты, прижимы, упоры
-
 Боковые регулируемые высокопрофильные прижимы
-
 Боковые регулируемые низкопрофильные прижимы
-
 U-образные прижимы
-
 Прижимы с цилиндрическим хвостовиком
-
 Низкопрофильные установочные позиционные блоки
-
 Установочные позиционные блоки
-
 Позиционные регулируемые упоры
-
 Многофункциональные V-блоки вертикальные
-
 Многофункциональные V-блоки правые
-
 Многофункциональные V-блоки левые
-
 Домкраты с магнитным основанием
-
 Домкраты с многоцелевой опорой
-
 Позиционные плиты-адаптеры
-
 Установочные цилиндрические опоры
-
 Цилиндрические опоры с уступом
-
 Гайки T-образные
-
-
 Штревели
-
 Тиски станочные
-
 Силовые высокоточные VQC
-
 Multitasking
-
 Трехкулачковые NBK
-
 Гидравлические DCV
-
 Модульные двойные ZQ83
-
 С регулируемым усилием зажима HPAC
-
 Самоцентрирующиеся SC-I
-
 Модульные ART.1
-
 Модульные GT
-
 Глобусные HHY
-
 Лекальные QGG
-
 Лекальные QKG
-
 Модульные составные ZQ84
-
 Гидравлические CHV
-
 Самоцентрирующиеся двойные SMC
-
 Гидравлические YQ
-
 Гидравлические VSP
-
 Поворотные QM
-
 Аксессуары и запчасти для тисков
-
 Системы нулевого базирования
-
-
 Столы вакуумные
-
 Столы электромагнитные
-
 3D-тестеры и щупы
-
 Кромкоискатели
-
 Центроискатели
-
 Ключи гаечные
-
 Приспособления для оправок
-
 Наборы прижимов
-
 Магнитные захваты
-
 Поворотные столы
-
 Защитные вставки
-
 Приспособления для очистки конуса шпинделя
-
 Устройство привязки инструмента по оси Z
-
 Делительные головки
-
 Расточные наборы
-
 Угловые фрезерные головки
-
 Клин для конуса Морзе
-
 Трубки и аксессуары для подачи СОЖ
- Системы нулевого базирования и комплектующие
-
-
 Оснастка для токарных станков
-
 Токарные патроны
-
 Патроны цанговые
-
 Цанги для АПТ
-
 Инструментальные блоки BOT
-
 Инструментальные блоки BMT
-
 Инструментальные блоки VDI
-
 Центры токарные вращающиеся
-
 Центр вращающийся для средних нагрузок
-
 Центры вращающиеся высокоточные
-
 Центры вращающиеся грибковые
-
 Центры вращающиеся облегченные
-
 Центры вращающиеся с твердосплавной вставкой
-
 Центры вращающиеся с удлиненной вершиной
-
 Центры вращающиеся со сменными вставками
-
 Центры вращающиеся усиленные
-
 Центры вращающиеся усиленные M11
-
-
 Держатели осевого инструмента
-
 Приспособления для расточки кулачков
-
 Центры токарные упорные
-
 Переходные втулки
-
 Барпуллеры
-
 Инструмент для рифления
-
-
 Измерительный инструмент
-
 Станки
-
 Токарные станки
-
 Фрезерные станки
-
 Электроэрозионные станки
-
 Ленточнопильные станки по металлу
-
 Лазерные граверы (маркировщики) по металлу
-
 Заточные станки
- Сверильные станки
-
 Резьбонарезные манипуляторы
-
-
 Запасные части для электроэрозионных станков
-
 Промышленная мебель
-
 Запасные части для державок, резцов и фрез
-
 Развертки
-
 Упаковка
-
 Зенковки
-
 Плашки
-
 Инструмент для снятия заусенцев
-
 Мерч CNC66
-


- О нас
- Услуги
-
Сервисы
- Расчет двигателя для оси с ЧПУ
- Расчет перемещения по зубчатой рейке за один оборот шестерни
- Расчет максимальной скорости вращения винта ШВП
- Расчет числа шариков в гайке ШВП
- Расчет числа шариков в килограмме (единице веса)
- Расчет КПД шарико-винтовой пары
- Расчет параметров Motor tuning для Mach3
- Расчет максимальной осевой нагрузки на приводной винт ШВП станка с ЧПУ
- Перевод крутящего момента в силу
- Блог
- Акции
- Бренды
- Контакты

Металлорежущий инструмент, оснастка и станки
Мы используем файлы cookie для улучшения работы сайта и персонализации. Продолжая использовать сайт, вы соглашаетесь на сбор, обработку cookie-файлов и пользовательских данных с помощью Яндекс.Метрика, в соответствии с нашей Политикой конфиденциальности.